Output eines Schlüsselprodukts um über 60% gesteigertProzessoptimierung | Pharmazeutischer Musterzug
Output eines Schlüsselprodukts um über 60% gesteigertPharmazeutischer Musterzug
Der Musterzug eines pharmazeutischen Produktionsstandorts drohte aufgrund des Unternehmenswachstums zum Engpass zu werden. Obwohl bereits eine Erweiterung der Infrastruktur geplant war, würde zusätzliche Kapazität frühestens in über einem Jahr zur Verfügung stehen. Eine datenbasierte Analyse des bestehenden Prozesses zeigte jedoch erhebliches Optimierungspotenzial, das mit einfachen Maßnahmen kurzfristig erschlossen werden konnte.
PROBLEM
PROBLEM
Sämtliche relevanten Wareneingänge mussten den Musterzug durchlaufen, bevor sie für die weitere Verarbeitung freigegeben werden konnten. Der mit lediglich vier Mitarbeitern besetzte Bereich stellte damit einen potenziellen Engpass für den gesamten Standort dar.
Aufgrund der guten Auftragslage und des Unternehmenswachstums sollte der Output kurzfristig um 40 % gesteigert werden. Eine bauliche Erweiterung war zwar bereits geplant, zusätzliche Kapazitäten würden jedoch erst deutlich später zur Verfügung stehen.
Auch eine kurzfristige Erhöhung der Personalstärke war keine wirksame Alternative: Die räumlich sehr begrenzte Musterzugskabine ließ eine parallele Bearbeitung durch zusätzliche Mitarbeiter kaum zu. Mehr Personal hätte daher zusätzliche Kosten verursacht, ohne den Output entsprechend zu erhöhen.
Die Herausforderung bestand somit darin, mit der bestehenden Infrastruktur und Personalstärke deutlich mehr Output zu erzielen.
URSACHE
URSACHE
Eine Analyse der vorhandenen Prozessdaten zeigte zunächst, dass ein besonders häufig bearbeitetes Produkt rund 50 % des Volumens ausmachte. Gleichzeitig wurden erhebliche Unterschiede zwischen den anonymisiert ausgewerteten Mitarbeiterleistungen sichtbar.
Während einzelne Mitarbeiter weniger als die Hälfte einer Palette pro Schicht bearbeiteten, erreichte ein besonders erfahrener Mitarbeiter regelmäßig 108 Gebinde – eine vollständige Palette in einer Acht-Stunden-Schicht. Damit war nachgewiesen, dass dieser Output unter den bestehenden Bedingungen grundsätzlich erreichbar war.
Die Beobachtung des Arbeitsablaufs zeigte einen wesentlichen Unterschied: Bei der manuellen Probenentnahme musste eine definierte Menge möglichst mit dem ersten Löffel getroffen werden. Abweichungen erforderten wiederholtes Nachdosieren – ein kleiner Zeitverlust, der sich bei zahlreichen Wiederholungen erheblich summierte. Erfahrung und Übung hatten daher einen großen Einfluss auf die Prozessleistung.
LÖSUNG
LÖSUNG
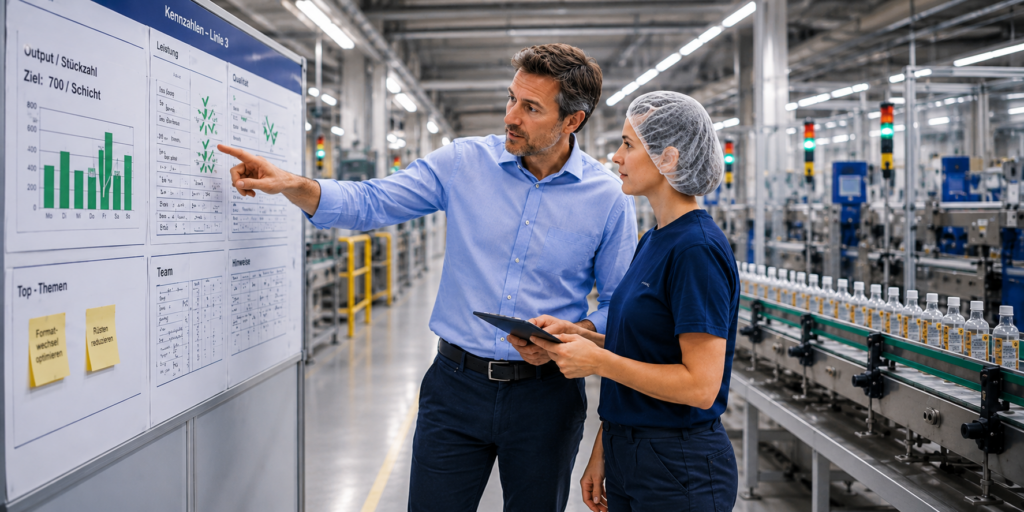
Zwei einfache Maßnahmen ermöglichten eine schnelle Verbesserung. Zum einen wurde im Shopfloor Management Transparenz über die erreichten Outputs geschaffen und für das wichtigste Produkt ein klarer Leistungsstandard definiert.
Zum anderen wurde gemeinsam mit dem Prozess ein speziell dimensionierter Probenlöffel entwickelt. Seine Größe war auf die benötigte Probenmenge abgestimmt und erleichterte es auch weniger erfahrenen Mitarbeitern, bereits beim ersten Versuch die erforderliche Menge zu entnehmen.
Durch diese Maßnahmen konnte der Output des wichtigsten Produkts um mehr als 60 % gesteigert werden. Der Gesamtoutput des Musterzugs erhöhte sich um rund 25–30 %, wodurch der drohende Engpass deutlich entschärft werden konnte.
Die gewonnenen Prozesserkenntnisse flossen später auch in die Realisierung des bereits geplanten neuen Musterzugs ein. Noch vor dem Bau konnte die vorgesehene Anordnung von Arbeitsmitteln und Arbeitsbereichen an den tatsächlichen Prozess angepasst und damit zukünftigen Prozessverlusten vorgebeugt werden.